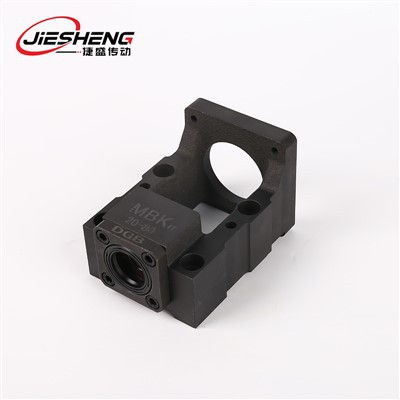
Фланцеві кулькові гвинти мають інтегрований монтажний фланець DIN 69051 на гайці, що забезпечує максимальну осьову жорсткість і спрощений монтаж для систем вертикального та горизонтального руху. Виготовлені з-індукційно загартованої легованої сталі та прецизійних-відшліфованих або катаних кулькових гусениць, ці вузли забезпечують плавний контакт кочення, мінімальні коливання крутного моменту та повторювану точність позиціонування.
Ключові характеристики
Інтегрований монтажний фланець:Пряме болтове кріплення до корпусів машини без зовнішніх монтажних кронштейнів.
Шліфовані та рулонні варіанти:Доступний у рівнях точності класу ISO від C3 до C7.
Попереднє навантаження без-люфту:Внутрішній вибір кульки усуває осьовий люфт для точного зворотного руху.
Геометрія готичної арки:Оптимізує контактну напругу та динамічну навантажувальну здатність під -двонаправленими навантаженнями.
Інтегровані ущільнення склоочисника:Синтетичні склоочисники захищають шляхи кочення від забруднення частинками.
Технічні характеристики
|
Параметр |
Специфікація |
|
Діапазон діаметрів гвинтів |
12 мм – 80 мм |
|
Лід діапазон |
4 мм – 20 мм |
|
Клас точності |
Клас ISO C3, C5, C7 |
|
Матеріал валу |
Легована сталь SCM440 |
|
Твердість поверхні |
HRC 58 – 62 |
|
Стандартний фланець |
DIN 69051 Форма B / SFU |
|
Осьовий зазор |
0,005 мм (попередньо завантажений) / 0,05 мм (стандартний) |
|
Робоча температура |
-20 градусів до +80 градусів |
Конфігурація продукту
Тип гайки:Одинарна гайка з фланцем SFU / DIN з внутрішніми циркуляційними зворотними трубками.
Напрямок нитки:Стандартна-права рука.
Кінцева обробка:Стандартні профілі журналу або спеціальні ступінчасті профілі для кожного креслення.
Змащення:Порти-з мастилом або масляним-туманом-на основі літієвого-заводу.
Точність і лідерство
|
Клас точності |
Сукупна похибка відведення (мкм/300 мм) |
Оздоблення поверхні (Ra) |
застосування |
|
C3 |
0.008 |
0.2 μm |
Обробні центри з ЧПУ, прецизійні шліфувальні машини |
|
C5 |
0.018 |
0.4 μm |
Напівпровідникова апаратура, вимірювальна вісь |
|
C7 |
0.050 |
0.8 μm |
Загальна промислова автоматизація, блоки передачі |
Попереднє навантаження
|
Код попереднього завантаження |
Сила попереднього натягу |
Осьова гра |
Додаток Fit |
|
Z0 |
Жодного |
0,05 мм |
Вертикальне транспортування,-нереверсивні приводи |
|
Z1 |
0.02 Cₐ |
0,00 мм |
Стандартна вісь автоматизації, лінійне позиціонування |
|
Z2 |
0.05 Cₐ |
0,00 мм |
Фрезерні осі-високої жорсткості, операції з великим навантаженням |
Розміри та вибір моделі
|
Номер моделі |
Діаметр гвинта (d) |
Свинець (p) |
Діаметр м'яча (Dw) |
Діаметр фланця (Df) |
Динамічне навантаження Ca (кН) |
Статичне навантаження C0a (кН) |
|
SFU01605 |
16 мм |
5 мм |
3,175 мм |
48 мм |
13.8 |
30.5 |
|
SFU02005 |
20 мм |
5 мм |
3,175 мм |
58 мм |
15.6 |
38.8 |
|
SFU02505 |
25 мм |
5 мм |
3,175 мм |
62 мм |
17.2 |
49.1 |
|
SFU03205 |
32 мм |
5 мм |
3,175 мм |
80 мм |
21.1 |
71.3 |
|
SFU03210 |
32 мм |
10 мм |
6.350 мм |
80 мм |
33.9 |
90.2 |
|
SFU04010 |
40 мм |
10 мм |
6.350 мм |
93 мм |
46.8 |
136.5 |
Виробничий процес
Перевірка матеріалу:
Спектрометричний аналіз складу сталі та ультразвукова дефектоскопія.
Індукційне загартування:
Контрольована термообробка з HRC 58–62 при глибині корпусу 1,5–3,0 мм.
Шліфування та накочування різьби:
Обробка різьби з ЧПУ, що забезпечує точну геометрію профілю.
Шліфування горіхового отвору:
Внутрішнє шліфування підтримує вирівнювання доріжки кочення відносно поверхні фланця.
Точне сортування куль:
Мікро{0}}відсортовані сталеві кульки, об’єднані в пару для встановлення цільового осьового зазору.
Лазерне тестування:
100% перевірка кроку та випробування динамічного крутного моменту перед відправкою.
Застосування кулькових гвинтів з фланцем
Обробні центри з ЧПУ:Приводить в рух осі позиціонування, які потребують високої осьової жорсткості.
Обладнання для лазерного різання:Перетворює високий крутний момент у швидке лінійне переміщення.
Напівпровідникові системи:Забезпечує плавний лінійний рух в автоматизованих клітинах чистих приміщень.
Системи медичної упаковки:Виконує точне позиціонування у високошвидкісних-формувальних-наповнювальних-машинах для ущільнення.
Стандарти якості та техніки
Сертифіковані високо{0}}вуглецеві партії легованої сталі забезпечують постійну міцність сердечника.
Загальне індикаторне биття між віссю гвинта і монтажною поверхнею витримано в межах 0,010 мм.
Діаграми кроку, профілі твердості та звіти про випробування крутного моменту постачаються для партії замовлення.
Кінці валів обточуються та шліфуються на токарних верстатах з ЧПК до точних допусків на посадку підшипників.
Налаштування та OEM
Довжина вала виробляється до 6000 мм.
Оброблені конфігурації цапф для стандартних опорних корпусів підшипників.
Варіанти обробки поверхні: чорний оксид, фосфатування або нікелювання.
Спеціальні шаблони отворів під болти фланців і розміри шпонкових канавок.
Креслення та технічні файли САПР
Інженерні файли та специфікації розмірів доступні для прямої інтеграції з CAD.
Завантажити 2D креслення (PDF, DXF)
Завантажити 3D моделі CAD (STEP, IGES)
Завантажити посібник з вибору (PDF)
FAQ
Популярні Мітки: кулькові гвинти з фланцем, виробники, постачальники, фабрика кулькових гвинтів з фланцем