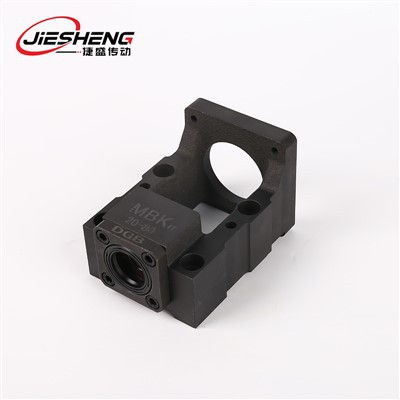
«Заклинювання кулькових підшипників після встановлення в корпус, що спричиняє труднощі із запуском обладнання?»
" Відхилення в установці спричиняють ексцентриситет підшипників, надмірний робочий шум і різко скорочують термін служби?" Як інженер із 15-річним досвідом роботи в механічному складанні, головна причина таких проблем часто полягає в недостатньому розумінні логіки сумісності між підшипниками та корпусами, а також методів встановлення-якість встановлення кулькових підшипників безпосередньо визначає робочу точність, навантажувальну здатність і термін служби підшипника. Одного разу виробник двигунів зазнав прямих збитків на суму понад 30 000 юанів, коли примусове-встановлення підшипників у надто тісні корпуси пошкодило доріжки кочення. Через три місяці роботи у партій двигунів виник ненормальний шум. Насправді для встановлення кулькових підшипників потрібне стандартизоване--розв’язання, зосереджене на «точній посадці, контролі-підгонки та захисті чистоти». Сьогодні ми розберемо критичну логікукорпус шарикопідшипникаінсталяція через 8-етапну структуру, усунення проблемних моментів, таких як «невдала інсталяція, неточна підгонка та скорочений термін служби» від -підготовки до інсталяції до перевірки після інсталяції.
Крок 1: Практичний 6-етапний аналізКорпус шарикопідшипникамонтаж
Визначте основні вимоги до встановлення-Спочатку зрозумійте «робочі параметри та специфікації підгонки»
Перед установкою точно проаналізуйте умови експлуатації та вимоги до придатності. Пріоритети встановлення значно відрізняються в різних сценаріях; сліпа робота часто призводить до збою:
- Основні вимоги для стандартних сценаріїв легкого-навантаження:Перехідна посадка між корпусом і зовнішнім кільцем підшипника (ступінь допуску H7), биття торця підшипника після встановлення Менше або дорівнює 0,01 мм, робочий шум Менше або дорівнює 60 дБ.
- Основні вимоги для сценаріїв великого-навантаження та високої{2}}точності:Використовуйте посадку з натягом (ступінь допуску H6) між корпусом і зовнішнім кільцем підшипника, контролюючи натяг на 0,002-0,005 мм. Радіальне биття після встановлення має бути менше або дорівнювати 0,005 мм. Під час встановлення шпинделя верстата надмірне втручання (0,008 мм) усунуло внутрішній зазор підшипника, спричинивши знос доріжки кочення після одного циклу роботи. Регулювання перешкод до 0,003 мм подовжує термін служби до двох років.
- Основні вимоги для високих{1}}температурних умов:Резервний зазор теплового розширення; зменшити розмір перешкод на 30% порівняно зі сценаріями температури навколишнього середовища; використовуйте високо{1}}мастило; житло повинно мати тепловідвідні конструкції.
- Підтвердження основних вимог:Спочатку уточніть «швидкість обладнання, величину навантаження, температуру навколишнього середовища, матеріал корпусу (чавун/алюмінієвий сплав/сталь), модель підшипника (ID/OD/ширина)», а потім визначте допуск на посадку, ступінь перешкоди та спосіб встановлення-використовуйте перехідну посадку для легких навантажень, посадку на перешкоди для великих навантажень і налаштуйте кількість перешкод і схему змащування для сценаріїв високих-температур.

Крок 2. Підготуйте інструменти для встановлення та аксесуари-Відповідні інструменти є важливими для якісної роботи.
Відповідні інструменти та аксесуари є основою для якісного монтажу. Вони повинні бути спеціально узгоджені з типом підшипника та характеристиками корпусу, щоб запобігти пошкодженню, спричиненому невідповідними інструментами:
- Основні інструменти встановлення:
Інструменти-підгонки:Ручний прес (додатки легкого-навантаження, точність тиску ±50Н), гідравлічний прес (додатки-важкого{2}}навантаження, точність тиску ±100Н), втулка для встановлення підшипника (виготовлена зі сталі 45, внутрішній отвір підходить до зовнішнього кільця підшипника, щоб запобігти пошкодженню під час-підгонки).
Нагрівальні інструменти:Індукційний нагрівач (з-контрольованою температурою, діапазон нагріву 80-120 градусів, придатний для монтажу з натягом), масляний нагрівач (рівномірний нагрів, придатний для малих і середніх підшипників). Нагрівання прямим полум'ям заборонено для запобігання відпалу матеріалів підшипників.
- Допоміжні аксесуари:
мастило:Вибирайте в залежності від умов експлуатації. Використовуйте мастило-на основі літію для стандартних сценаріїв і мастило на основі-кераміки для високотемпературних сценаріїв-. Заповніть 1/2–2/3 внутрішнього зазору підшипника.
Ущільнення:Масляні ущільнення валу, ущільнювальні кільця (підігнані до корпусу для запобігання проникненню пилу та вологи).
Компоненти позиціонування: стопорні кільця, торцеві кришки (надійне положення осьового підшипника, що забезпечує осьовий люфт Менше або дорівнює 0,005 мм).
- Калібрування інструменту:Перед використанням перевірте точність тиску преса, відхилення температури нагрівача (менше або дорівнює ±5 градусам) і точність вимірювального інструменту.
Крок 3: Визначте метод встановлення-Виберіть техніку на основі типу підгонки
- Установка Slack Fit (стандартні сценарії-з низьким навантаженням, допуск H7):
Процедура:Рівномірно нанесіть мастило на внутрішню поверхню отвору та зовнішнє кільце підшипника. Плавно вирівняйте підшипник з отвором корпусу. Розташуйте втулку для встановлення підшипника на поверхні зовнішнього кільця (ніколи не на тілі кочення чи внутрішньому кільці). Прикладіть рівномірну силу за допомогою ручного преса або молотка (з дерев’яним бруском), щоб втиснути підшипник у корпус, доки його поверхня не торкнеться буртика корпусу.
Ключові моменти:Прикладайте зусилля рівномірно, щоб запобігти ексцентриситету. Контролювати рух підшипника під час пресування; негайно зупиніться та перевірте, якщо опір різко змінився.
Крок 4: Осьове розташування та фіксація - Точне обмеження для запобігання зсуву
Після встановлення підшипника виконайте осьове позиціонування та фіксацію, щоб запобігти осьовому зміщенню під час роботи, яке може поставити під загрозу стабільність обладнання:
- Вибір методу позиціонування:
Розташування торцевої кришки (найпоширеніше):Встановіть торцеву кришку на кінці корпусу. Торцева кришка контактує з торцевою поверхнею внутрішнього або зовнішнього кільця підшипника. Закріпіть торцеву кришку болтами, щоб контролювати осьовий зазор (зазвичай 0,01-0,02 мм для стандартних умов, 0,02-0,04 мм для умов високої температури).
Розташування стопорного кільця:Усередині корпусу виточена канавка стопорного кільця. Пружне або жорстке стопорне кільце встановлюється для притискання торця зовнішнього кільця підшипника для позиціонування. Стопорне кільце, придатне для встановлення в обмеженому просторі, щільно прилягає до торця підшипника без ослаблення.
Ниткове позиціонування:На кінцях корпусу оброблена різьба. Для притискання до зовнішнього кільця підшипника встановлена контргайка.
- Контроль точності позиціонування:Перевірте підгонку між позиціонуючими компонентами, підшипником і корпусом на наявність нульового зазору та зміщення, щоб запобігти нерівномірному розподілу напруги.
Крок 5: Змащення та захист ущільнень-Подовження терміну служби, ізоляція забруднень
Належне змащування та ущільнення мають вирішальне значення для запобігання передчасного виходу підшипника з ладу. Виберіть відповідні рішення, виходячи з умов експлуатації:
- Застосування змащення:
Методи застосування:Рівномірно нанесіть мастило за допомогою покриття або ін’єкції на доріжки кочення підшипника, елементи кочення та сепаратор або впорсніть через отвір для змащення корпусу.
- Захист герметизації:
Зовнішній захист:Установіть пилові ущільнювачі, ущільнювальні кільця або захисні кришки на торцевих кришках корпусу, щоб запобігти потраплянню пилу, вологи чи корозійних середовищ у підшипник. Це запобігає іржі та зносу доріжки кочення.

Крок 6: Приймання та поточне технічне обслуговування - Стандартизований контроль для довгострокової-стабільності
- Графік поточного технічного обслуговування:
щоденно:Перевірте роботу підшипників перед запуском на наявність ненормального шуму або витоку.
Щотижня:Очистіть зовнішню частину корпусу та ущільнювальні пристрої; перевірити стан мастила.
Щомісяця:Контролюйте температуру підшипників, шум і биття. Миттєво усувайте знос адреси, що перевищує 0,01 мм.
Висновок: якість монтажу петель на деталі; точна відповідність є ключовою
Встановлення кулькових підшипників у корпусах — це не просто "запресовування та закріплення". Його суть полягає в «контролі точності підгонки, адаптації методів встановлення та забезпеченні детального захисту». Фундаментальна логіка полягає в тому, щоб за допомогою стандартизованих процесів запобігти розсувності між підшипниками та корпусами, пошкодженню компонентів і проникненню забруднень, тим самим зберігаючи робочу точність і термін служби підшипників.
Зв'яжіться з нами
📧 Електронна пошта:741097243@qq.com
🌐 Офіційний сайт:https://www.automation-js.com/