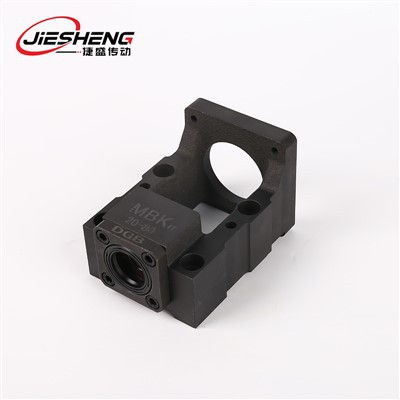
У високо-застосуваннях із лінійним рухом-таких як обробні центри з ЧПК, високо-швидкісні свердлильні та нарізні верстати, літій-іонні слайди з покриттям акумуляторів, прецизійні напівпровідникові платформи переміщення та важкі-портальні осі подачі-звичайні прості втулки та роз’єми чавунні втулки зазвичай страждають від структурних дефектів, таких як неконтрольовані геометричні та позиційні допуски внутрішнього отвору, недостатня радіальна жорсткість, зазор підшипника, що дрейфує, зміни розмірів через коливання температури та неналежний захист ущільнення. Стандартні тонко{8}}бронзові втулки, які не термічно-оброблені для зміцнення, схильні до внутрішнього зчеплення зі стінками та подряпин під час високошвидкісної зворотно-поступальної подачі, що призводить до постійного розширення зазору; чавунні втулки, які не пройшли процедуру старіння, зазнають спонтанної деформації під довгостроковими змінними навантаженнями, що порушує коаксіальність ходового гвинта та спричиняє вібрацію подачі та погіршення повторюваності позиціонування; Прості одношарові -ущільнювальні структури не можуть запобігти потраплянню ріжучої рідини та металевого пилу в зону контакту підшипника, що робить його дуже схильним до абразивного зношування підшипників і швидкого погіршення загальної точності машини. Такі конструкції важко відповідають вимогам суворих умов подачі, включаючи позиціонування мікрон-рівня, високо{15}}цикли запуску-зупинки з високою частотою, чергування вологого та сухого середовища та безперервну роботу протягом довгих ходів.
Кульково-гвинтові втулки служать основними прецизійними опорними компонентами кулькової гвинтової системи. Вони поділяються на три стандартизовані типи: фіксовані-бічні вбудовані втулки, опорні-бічні плаваючі втулки та гайкові-втулки для кріплення. Виготовлені із загартованої та відпущеної легованої сталі або високо{5}}кремнієвого-литого під тиском алюмінію, вони піддаються глибокому кріогенному зняттю напруги, дзеркальному-фінішному хонінгуванню внутрішнього отвору, паралельному шліфуванню торцевих поверхонь і багато-процесу ущільнення. Вбудовані-радіально-упорні підшипники в поєднанні з опорним отвором забезпечують обмеження радіального кінця--вала, підтримку попереднього натягу підшипника, обмеження осьового зміщення та контрольне позиціонування для всього вузла, ефективно запобігаючи несправностям обладнання, таким як биття ходового гвинта, збільшений зазор підшипника, зазор теплового розширення, що перевищує допуски, пил і носії проникнення та довготривала-втрата жорсткості. Простіше кажучи, корпус кулькового гвинта є еталонним компонентом для кулькових гвинтів, який об’єднує жорстку опору, точне центрування, захист підшипників і осьове обмеження в одному блоці. Його монолітна структура спрощує процес складання, а плаваюча втулка забезпечує компенсацію теплового розширення при довгих ходах. Він широко використовується в системах лінійного руху-, таких як точні верстати з ЧПК, автоматизація нової енергії, випробування напівпровідників і медичне обладнання для чистих приміщень-, де жорсткість подачі, стабільність позиціонування та стійкість до навколишнього середовища є критичними. У цій статті використовується передова технічна термінологія в галузі точного машинобудування, щоб систематично пояснити основні робочі характеристики корпусів кулькових гвинтів, їх підтримку та робочі механізми, детальні конструкційні матеріали, робочі обмеження та специфікації замкнутого-контуру точного складання. Він допомагає інженерам обладнання підбирати відповідні діаметри отворів, основні матеріали, класи ущільнення та жорсткі структурні конфігурації, таким чином уникаючи таких проблем, як резонанс подачі, дрейф точності та передчасний вихід з ладу підшипників, спричинений невідповідністю параметрів.
|
|
Особливості продукту
Основні характеристикиКорпус кулькового гвинтаsвключають високу-жорсткість, низьку-деформаційну підтримку; центрування внутрішнього отвору на рівні мікрон{2}}; компенсація теплового розширення за допомогою плаваючої конструкції; і довгостроковий-захист завдяки багатошаровим композитним ущільненням. Ці особливості принципово відрізняють їх від звичайних простих втулок і грубо-оброблених чавунних гільз. Виходячи за межі загального галузевого жаргону та спираючись на динаміку кулькових гвинтових механізмів подачі, ми виокремили чотири ключові відмінні переваги:
Комплексна обробка-контрольованого старіння забезпечує стабільну роботу в усьому температурному діапазоні з контрольованою деформацією як при високих, так і при низьких температурах. Після цілісного кування/лиття та механічної обробки компоненти проходять багато-етапне кріогенне зняття напруги для зняття внутрішніх залишкових напруг механічної обробки. Це регулює коефіцієнт лінійного теплового розширення, запобігаючи овалізації внутрішнього отвору під час теплового розширення, спричиненого довгим-тактом і високо-швидкісною подачею. Він підтримує постійний зазор підшипників, усуваючи дрейф помилок позиціонування, спричинений циклічними перегріваннями.
З-відточений опорний отвір із дзеркальною обробкою з чудовою точністю коаксіального центрування. В отворі для кріплення підшипника використовується процес -дзеркала-фінішного хонінгування з перехресною штриховкою з допусками на округлість і циліндричність, які контролюються в мікрометричному діапазоні. Зовнішнє кільце підшипника забезпечує рівномірний контакт по всьому отвору без локального зазору, усуваючи радіальне биття під час роботи ходового гвинта та значно зменшуючи додаткові згинальні моменти та підвищення температури на підшипниках.
Роздільна плаваюча структура пристосовується до теплового розширення та звуження ходових гвинтів із -довгим ходом. Спеціальна опорна втулка на опорній стороні забезпечує невеликий осьовий припуск, який автоматично компенсує теплове розширення під час високошвидкісної роботи ходового гвинта. Це запобігає вигину ходового гвинта та надмірному попередньому натягу підшипника, спричиненому тепловим розширенням довгих валів, що робить його придатним для обладнання для подачі з над-наддовгими ходами 800 мм або більше.
Модульний багаторівневий захист ущільнення забезпечує тривалий-термін служби в складних умовах експлуатації. Стандартні моделі оснащені дво-ущільнювачами з фторгуми; для середовищ із пилом і ріжучою рідиною їх можна модернізувати до конструкції композитного ущільнення, що поєднує лабіринтове ущільнення та масляне ущільнення, пропонуючи клас захисту IP65, щоб запобігти потраплянню металевої стружки, емульгованої охолоджувальної рідини та вологи в пару тертя підшипників. Для чистих приміщень і медицини доступні ущільнювальні компоненти харчового -класу, які не вимивають жир.
Основний принцип роботи
Логіку роботи корпусу кулькового гвинта можна підсумувати таким чином: жорсткий розподіл радіальних і осьових навантажень, використання контрольного отвору для обмеження биття, використання плаваючої структури для компенсації термічної деформації та використання багато{0}}шарових ущільнень для захисту від корозії середовища. Це безпосередньо стосується чотирьох головних галузевих проблем, пов’язаних зі звичайними втулками:Недостатня жорсткість, що викликає вібрацію ходового гвинта; низька точність отворів, що призводить до нерівномірного зносу підшипників; відсутність термокомпенсації, що викликає деформацію довгих валів при стисненні; і одношарові-ущільнювачі, схильні до проникнення та корозії під дією СОЖ.
Фактичний робочий процес:Кінці вала кулькового гвинта вставляються у внутрішні кільця підшипників, розташованих у фіксованій-бічній та опорній-боковій посадочних втулках відповідно. Основна поверхня фланця гільзи сидіння жорстко закріплена на рамі обладнання, тоді як корпус гільзи сидіння поглинає радіальний ріжучий компонент і осьову змінну тягу, створювану обертанням гвинта, рівномірно передаючи навантаження на раму та запобігаючи спотворенню або деформації сидіння, спричиненій одно-точковою концентрацією напруг. На фіксованому боці в цільному-корпусі використовується опорне-посадкове отвір для фіксації зовнішнього кільця підшипника на місці. Двонаправлені радіально-упорні підшипники забезпечують осьовий попередній натяг в обох напрямках, повністю запобігаючи осьовому люфту кулькової гвинти та забезпечуючи точне позиціонування в обох напрямках; Плаваюча втулка з боку опори зберігає невеликий осьовий зазор; коли ходовий гвинт розширюється через нагрівання під час високо-швидкісної роботи, він може автоматично ковзати на невелику відстань уздовж внутрішнього отвору втулки, щоб компенсувати напругу теплового розширення та запобігти вигину ходового гвинта.
Відточена опорна поверхня внутрішнього отвору втулки точно відповідає зовнішньому кільцю підшипника по всій його поверхні. Під час роботи зовнішнє кільце підшипника не зазнає фреттинг-зношування й-у поєднанні з багато-структурою ущільнення-утворює бар’єр, який блокує зовнішній пил, ріжучу рідину та вологу від потрапляння в зону змащення підшипника, тим самим запобігаючи пошкодженню мастила та іржавінню чи відшаруванню сталевих кульок. Основний матеріал зміцнюється за допомогою вакуумної термічної обробки, що забезпечує відсутність пластичних деформацій при знакозмінних ударних навантаженнях. Він підтримує осьову концентричність ходового гвинта під час роботи, тим самим пригнічуючи дефекти обробки, такі як резонанс подачі та сліди від тріскотіння інструменту.
У порівнянні зі звичайними простими втулками опорна втулка кулькового гвинта служить прецизійним опорним блоком, який адаптується до умов експлуатації. Він об’єднує чотири основні робочі характеристики-високу-навантаження-підшипника, мікрон-центрування рівня, компенсацію теплового розширення та захист від впливу навколишнього середовища-, таким чином усуваючи недоліки звичайних втулок, такі як недостатня жорсткість, низька точність, відсутність теплової компенсації та неналежний захист. Короткий опис основних функцій: забезпечує стабільну, жорстку опору для кулькової гвинти, обмежує радіальне биття, компенсує теплове розширення та ізолює забруднення для захисту опорних підшипників. Він безпосередньо визначає повторюваність подачі, плавність різання та термін служби опорних підшипників у верстатах з ЧПК, що робить його незамінним еталонним компонентом для точних систем лінійної подачі.

Вітрина упаковки продукту
Структура продукту та матеріали
Корпус кулькової гвинти розроблено як розділену-опорну інтегровану еталонну структуру. Це прецизійне-оброблення, яке відповідає чотирьом ключовим параметрам: жорстке навантаження-підшипник, точне центрування, компенсація теплового розширення та захист середовища. Усі компоненти проходять процедуру старіння для зняття напруги для усунення залишкових напруг від процесів токарної, фрезерної та шліфувальної обробки; Стандартні основні компоненти включають опорну-основу корпусу, контрольний отвір підшипника, плаваючу компенсаційну канавку, опорну поверхню для кріплення фланця, багато{6}}шарове ущільнення та захисний вузол, змащувальне сопло та канавку обмежувача положення. Кожен блок працює узгоджено, щоб збалансувати розподіл навантаження, точність центрування та захист навколишнього середовища. Моделі з над-довгими ходами мають додаткові осьові плаваючі направляючі канавки, а-обладнання для важких умов має потовщену товщину основної стінки для підвищення стійкості до ударів і жорсткості. Детальні структурні параметри наведені в таблиці нижче:
| Структурний компонент | Короткий вступ | Основні вимоги |
| Підшипникова-навантаження втулки | Жорстке основне несуче тіло всього блоку, що витримує радіальні та змінні осьові навантаження різання гвинта, передає навантаження на раму та підтримує загальну стабільність конструкції. | Виготовлений із високоміцного чавуну HT250/загартованої та відпущеної вуглецевої сталі 45#/литого-алюмінію 6061, щільна металографія без пор, багато-ступінчасте кріогенне зняття напруги, відсутність пластичних деформацій чи деформації торцевої поверхні під довгостроковими-змінними навантаженнями. |
| Внутрішній отвір контрольного підшипника | Монтаж опорного отвору для зовнішніх кілець підшипника, визначення коаксіальності монтажу гвинта, рівномірний розподіл окружного тиску та обмеження радіального биття гвинта. | Внутрішня стінка з дзеркальним шліфуванням, допуск на округлість і циліндричність менше або дорівнює 0,003 мм, шорсткість поверхні Ra менше або дорівнює 0,2 мкм, точний зазор підгонки, відсутність фреттинг-зносу зовнішніх кілець або еліптичної деформації внутрішнього отвору під час тривалої-експлуатації. |
| Плаваюча компенсаційна канавка | Структура компенсації теплового розширення, ексклюзивна для опорних кінців, зберігає крихітний осьовий простір для ковзання для компенсації високо-теплового подовження гвинта та запобігання вигину екструзії. | Стандартизована глибина і ширина канавки, що відповідають ходу і ходу гвинта, плавний перехід дуги в нижній частині канавки без гострих кутів, плавне ковзання без заклинювання, компенсаційний хід забезпечує максимальне теплове подовження гвинта. |
| Монтажна поверхня фланця | Позиціонуюча контрольна поверхня, встановлена на рамі машини, розсіює тиск затиску болта та забезпечує горизонтальну паралельність втулки. | Дво-стороннє точне притирання поверхні, площинність фланця Менше або дорівнює 0,006 мм, симетричне та рівномірне положення отвору для кріплення, відсутність локального вдавлення під дією затискної сили, повний контакт із рамою без зазорів. |
| Багатошаровий ущільнювач- | Захисна структура середньої ізоляції, яка блокує ріжучу рідину, залізні стружки та вологу від проникнення в зону сполучення підшипників, щоб уникнути абразивної корозії та зносу підшипників. | Композитна структура з фторкаучукового подвійного-манжетного масляного ущільнення та зовнішньої лабіринтової пиловловлюючої канавки, стандартний захист IP65, гума не твердне та не розтріскується під високою та низькою температурою, не осаджує мастило, підходить для чистих та асептичних умов. |
| Насадка для змащування | Динамічна структура подачі мастила для підшипників, спрямовує мастило для повного заповнення зазорів кочення підшипників і постійного зменшення підвищення температури тертя та втрати на знос. | Специфікація стандартизованої різьби сопла, внутрішній проточний канал безпосередньо веде до доріжок кочення підшипника без мертвих зон змащення, рівномірна та стабільна подача мастила, відсутність-високої{1}}температури під час тривалої-безперервної роботи. |
| Слот позиціонування проти-обертання | Окружна анти{0}}обмежувальна конструкція для гільзи, яка взаємодіє з упорними штифтами, щоб блокувати синхронне обертання гільзи та усунути додаткову напругу зсуву на фланцевих болтах. | Симетрично розподілені прорізи з гладким дном без задирок, рівномірний зазор стопорних штифтів, відсутність екструзійної деформації чи зміщення прорізів по колу під високими ударними навантаженнями. |
Крім основної-структури загального призначення, розробляються індивідуальні конструкції для конкретних умов роботи: високо{1}}швидкісне свердлільне та нарізне обладнання використовує легкі, ультра-тонкі втулки підшипників із алюмінієвого сплаву для зменшення загальної інерції машини; портальне обладнання з над-довгими ходами має розширені плаваючі компенсаційні щілини для пристосування до теплового розширення ходових гвинтів великого-діаметра; обладнання для чистих приміщень для харчової та фармацевтичної промисловості усуває відкриті масляні ніпелі та використовує внутрішню -довговічну структуру змащення та ущільнення; фрезерне обладнання для важких-навантажень збільшує товщину стінки основного корпусу втулки та оптимізує ребра жорсткості фланців для підвищення -стійкості до ударів-підшипника; Обладнання для зовнішнього середовища із соляними туманами проходить повну обробку антикорозійного покриття з нержавіючої сталі.
Вибір базових матеріалів потребує-перехресної перевірки на основі п’яти ключових динамічних параметрів: номінальний діаметр ходового гвинта, номінальне осьове навантаження, максимальна швидкість подачі, довжина ходу та класифікація середовища. Існують значні відмінності між різними основними матеріалами щодо процесів термічної обробки, жорсткості, атмосферостійкості та меж теплової деформації. Нижче наведено професійний аналіз меж придатності для основних матеріалів:
Високоміцний сірий чавун HT250-:Основний основний матеріал для важких-верстатів, що забезпечує відмінні властивості поглинання-і вібрації. Його-цілісна лита конструкція забезпечує достатню жорсткість і має стабільний коефіцієнт теплового розширення. Підходить для вертикальних обробних центрів, важких-портальних фрез і високих-навантажень із довгими-ходовими осями подачі, забезпечує виняткову економічну-ефективність і підходить для-застосувань загального призначення в стандартних сухих середовищах.
45# Загартована та відпущена вуглецева сталь:Підкладка, спеціально розроблена для високошвидкісного{0}}точного обладнання. Після повної термічної обробки загартування та відпуску він забезпечує високу міцність на розрив і чудову зносостійкість внутрішніх стінок порівняно з чавуном. Він може витримувати високо-частотні удари та повторювані навантаження, що робить його придатним для-високошвидкісних свердлильних і нарізних верстатів, гравірувальних і фрезерних верстатів, а також мікрон{5}}подач із точною подачею. Він підходить для 24-годинної безперервної роботи.
6061-литий алюмінієвий сплав:Базовий матеріал виключно для легкого, компактного обладнання. Він має малу вагу, високу точність обробки та чудове розсіювання тепла. Поверхня захищена жорстким анодуванням для стійкості до корозії. Підходить для мікро-інспекційних платформ 3C, напівпровідникового обладнання SMT і невеликих модулів автоматизації настільних ПК. Він має відносно низьку навантажувальну здатність і не підходить для важких-застосувань різання.
Матеріал основи з нержавіючої сталі 304:Версія, спеціально розроблена для корозійних і чистих середовищ. Він стійкий до корозії, викликаної водяною парою, сольовими туманами та слабкими кислотними миючими засобами, без вимивання іонів металу. Підходить для обладнання для розповсюдження харчових продуктів, медичного обладнання для стерилізації та відкритих-систем передачі повітря; однак жорсткість його основного матеріалу нижча, ніж у чавуну та вуглецевої сталі, тому він не рекомендований для застосувань із надзвичайно високими ударними навантаженнями.
Додаткові примітки щодо уникнення операційних пасток:Тонкостінні-прості мідні втулки не мають жорстких опорних можливостей і підходять лише для низько{1}}швидкісних механізмів-навантаження. Вони ніколи не повинні використовуватися як замінники кулькових гвинтових втулок у прецизійних системах подачі з ЧПК. Втулки, які не пройшли кріогенну обробку для зняття напруги, спонтанно деформуються під час тривалої-експлуатації, спричиняючи постійне погіршення концентричності гвинта; Для обладнання з дуже довгими ходами не використовуйте-цілісні втулки без плаваючої компенсації, оскільки це може легко призвести до теплового розширення та згинання ходового гвинта, а також до перевантаження та заїдання підшипника; Виробничі лінії з високотемпературною-сушкою вимагають спеціального-зробленого-високотемпературного-ущільнювача з фторуглеродної гуми, оскільки стандартні масляні ущільнювачі схильні до розм’якшення та руйнування.
Загальні застосування та використання продукту
Корпус кулькового гвинтаsспеціально розроблені для високо-точного двонаправленого позиціонування, високо-частотної ударної подачі, теплового розширення та звуження в умовах над-довгого-ходу, складних середовищ, таких як пил і ріжучі рідини, і кулькової гвинтової опори в обмежених інтегрованих місцях встановлення. Вони задовольняють три основні вимоги до опори: жорстке замикання на фіксованій стороні, плаваюча компенсація на стороні опори та осьове навантаження-підшипника корпусом гайки. Вони широко використовуються в п’яти основних сферах: прецизійна обробка з ЧПК, літій-іонна батарея та нова енергія, точне тестування напівпровідників, медична стерильна автоматизація та важке-портове обладнання.
Прецизійне обробне обладнання з ЧПК є основним сценарієм застосування. У вертикальних свердлильних і нарізних центрах, гравірувальних і фрезерних верстатах, а також прецизійних шліфувальних верстатах гвинти подачі вимагають повторюваного позиціонування на мікрон-рівні, різання з низькою-вібрацією та 24-годинну безперервну роботу. Інтегрований чавунний корпус забезпечує достатню жорсткість, тоді як дзеркально відточений внутрішній отвір точно обмежує биття ходового гвинта. Багатошарові ущільнення захищають опорні підшипники від корозії СОЖ, ефективно пригнічуючи сліди вібрації від обробки та зміщення інструменту, подовжуючи таким чином термін служби всього вузла приводу, включаючи ходовий гвинт і підшипники.
У сфері автоматизації літій-іонних акумуляторів-включно з різанням листів електродів, намотуванням осередків і-портальними слайдерами-важкі ходи ходового гвинта зазвичай перевищують 1000 мм, що призводить до значного теплового розширення під час високо-швидкісної подачі. Спеціальні втулки з плаваючими компенсаційними канавками автоматично компенсують напругу теплового розширення, запобігаючи вигину та нестабільності довгих ходових гвинтів. Ущільнення IP65 протистоїть корозії від електроліту та водяного туману для очищення, забезпечуючи безперебійну та стабільну роботу виробничої лінії.
У сфері прецизійного випробувального обладнання для напівпровідників-включно з платформами для вирівнювання пластин і мікро{1}}керванами зміщення друкованих плат-обладнання має бути компактним і повністю вільним від пилу та масляних забруднень. Легкі мікро-гільзи з алюмінієвого сплаву мають компактні розміри, проходять електролітичне полірування для видалення металевих уламків і мають вбудовані-довговічні-безмасляні-ущільнення. Вони підходять для чистих вакуумних-застосунків мікро-подачі, зберігаючи суб-мікронну повторюваність у точності позиціонування.
У сфері медичного асептичного наповнювального обладнання-зокрема для фармацевтичної доставки та стерилізації/очищення ходових гвинтів приводу -періодичною кислотою-потрібне миття та дезінфекція, а також слід суворо запобігати забрудненню матеріалів іонами металів. Стійкий до корозії рукав із-нержавіючої сталі 304 у поєднанні з ущільнювачами з харчової-фторвуглецевої гуми витримує неодноразове очищення парою-при високій{7}}температурі та слабкою кислотою без вимивання іржі, що відповідає медичним стандартам чистого виробництва.
У важких-портальних і логістичних транспортних секторах-таких як великі портальні стани з ЧПУ та-важкі{2}}шлейфи передачі навантажень у складських приміщеннях-ці застосування передбачають високі осьові навантаження при різанні та довготривале-осідання та зміщення рами. Потовщений чавунний корпус забезпечує високу жорсткість і стійкість до деформації, тоді як опорна поверхня фланця з великою-площею рівномірно розподіляє тиск затиску, щоб компенсувати відхилення коаксіальності, спричинені осіданням рами, що робить його придатним для застосувань з високим-навантаженням, низько-частотною зворотно-поступальною подачею.
Крім того, вони широко застосовуються до спеціалізованих сценаріїв лінійного руху, таких як фотоелектричне обладнання для обробки кремнієвих пластин, механізми подачі для мокрого друку та фарбування текстилю, невеликі лінійні модулі 3D-принтерів і точні лабораторні випробувальні пристрої. У сферах жорсткої опори кулькової гвинти, компенсації термічної деформації та захисту від точного центрування вони забезпечують -тривалу стабільність і можливості точного утримання, з якими не можуть зрівнятися стандартні прості втулки.
Ключові моменти точного складання
Гільза корпусу кулькової гвинтової гвинти служить основним опорним компонентом кулькової гвинтової системи. Паралельність посадки фланця, співвісність отвору підшипника, допуск на плаваючий зазор і сила стиснення вузла ущільнення безпосередньо визначають точність подачі та термін служби підшипника. Грубе постукування або сильне замикання з одного боку може легко спричинити викривлення основи корпусу втулки, овал отвору та пошкодження ущільнення, що призведе до проникнення води. Збірка має суворо відповідати чотирьом передовим принципам процесу: над-чиста підготовка поверхні, точне коаксіальне та паралельне вирівнювання, рівномірне затягування крутного моменту в поступових стадіях і-перевірка динамічного замкнутого-контура без навантаження. У тексті слід використовувати послідовну професійну термінологію, виключаючи розмовну або спрощену термінологію:
Попереднє очищення поверхні та перевірка параметрів:Використовуйте безводний ізопропіловий спирт, щоб ретельно очистити опорну поверхню кріплення рами обладнання, торцеву поверхню фланця корпусу, сполучену поверхню зовнішнього кільця підшипника та кінець вала ходового гвинта, повністю видаливши металеву стружку, мастило для захисту-від іржі та мікроскопічні задирки. Тверді домішки можуть спричинити зміщення фланців і знос ексцентрикових підшипників; Перевірте хід ходового гвинта, максимальне подовження-внаслідок температури та номінальне осьове навантаження; узгодити плаваючий компенсаційний хід втулки з рейтингом жорсткості основного матеріалу; перевірте наявність прихованих дефектів, таких як удари по отвору втулки, тріщини ущільнення та деформація компенсаційної канавки; і стандартизувати еталонні складання для всієї системи валу з ходовим гвинтом.
Високоточне-коаксіальне попереднє{1}}вирівнювання:Спочатку встановіть плаваючу втулку на стороні опори, а потім встановіть-цілісну втулку на фіксованій стороні. За допомогою циферблатного індикатора відкалібруйте співвісність внутрішніх отворів обох гільз і паралельність фланців, контролюючи відхилення паралельності в межах 0,02 мм/м; Обережно вставте кінець вала ходового гвинта в опорний підшипник. Під час процесу уникайте силового постукування або відтягування ходового гвинта лише з одного боку, щоб запобігти пластичній деформації отвору втулки, спричиненій одностороннім стисненням зовнішнього кільця підшипника. Плаваюча втулка попередньо-
Обережно вставте ходовий гвинт у кінець вала та опорний підшипник. Не вдаряйте різко по ходовому гвинту та не відривайте його з одного боку в будь-який момент під час процесу, щоб запобігти-односторонньому стисненню зовнішнього кільця підшипника, яке може спричинити пластичну деформацію внутрішнього отвору плаваючої втулки. Плаваюча втулка розроблена зі стандартним осьовим припуском; не замикайте його повністю, щоб обмежити розширення та звуження.
Затягуйте поетапно, використовуючи діагональний крутний момент:Щоб закріпити кріпильні болти фланця, використовуйте діагональний, хрестоподібний-шаблон, покроковий-за-процесом затягування. Прикладайте зусилля рівномірно на трьох стандартних рівнях крутного моменту-50%, 80% і 100%, щоб уникнути деформації фланця втулки або відхилень округлості у внутрішньому отворі, спричинених надмірним затягуванням в одній точці; Після завершення затягування повторно виміряйте радіальне биття на кінці вала ходового гвинта, виправте будь-які відхилення моменту затягування болтів і зніміть залишкові напруги при складанні, щоб переконатися, що у втулці не залишилося залишкових напруг при складанні.
Перевірка точності подачі-замкнутого{1}}циклу після складання:Мастило, що підходить для умов експлуатації, впорскується через мастильний ніпель, щоб переконатися, що ущільнювальні поверхні не мають ознак пошкодження від стиснення; обладнання проходить 30-хвилинну роботу на низькій-швидкості, без{2}}навантаження, повний-хід зворотно-поступального ходу, щоб забезпечити роботу ходового гвинта без низькочастотної-вібрації чи ненормального шуму підшипника, а також для моніторингу того, щоб підвищення температури корпусу втулки залишалося стабільним без будь-яких відхилень; Використовуйте лазерний інтерферометр, щоб повторно виміряти повторюваність і осьовий люфт ходового гвинта. Після того, як усі показники відповідатимуть стандартам, поступово застосовуйте навантаження від різання та переконайтеся, що оброблена заготовка не має слідів вібрації чи відхилення розмірів перед початком регулярного масового виробництва.

Вітрина складання продукту
Часті запитання (FAQ)
|
Базуючись на поширених-несправностях на місці та підводних каменях під час вибору кулькових гвинтових опор у виробничих лініях з ЧПК, ми зібрали вісім професійно перевірених запитань і відповідей із інженерної практики. Ми усунули загальні, розпливчасті онлайн-кліше, щоб гарантувати, що ці відповіді повністю узгоджуються з конкретною логікою вибору та обслуговування кулькових гвинтових опорних втулок: З: Як ви розрізняєте фіксовані-бічні та опорні-бічні рукави під час вибору? A: Вибирайте цільний-фіксований-корпус, якщо вам потрібно повністю заблокувати осьовий люфт ходового гвинта та досягти високо-точного позиціонування в обох напрямках; виберіть опорний-корпус із плаваючою канавкою, коли хід ходового гвинта перевищує 800 мм або висока-теплове розширення є значним і вимагає компенсації теплового розширення. Ці два типи не є взаємозамінними і не повинні використовуватися як взаємозамінні.
З: Якщо подача ходового гвинта демонструє вібрацію або повторюваність позиціонування погіршується, це пов’язано з неправильним вибором втулки? A: По-перше, перевірте, чи немає зміщення під час встановлення втулки, нерівномірного моменту затягування фланця, зносу зазору підшипника внутрішнього отвору або заклинювання плаваючої компенсаційної канавки. Потім перевірте, чи жорсткість основного матеріалу втулки відповідає навантаженню обладнання, повторно відкалібруйте паралельність і знову затягніть болти. Якщо відбувається сильна деформація внутрішнього отвору, замініть всю втулку в зборі.
З: Яким параметрам слід віддати перевагу під час вибору втулки для над-наддовгого-ходового гвинта? A: По-перше, перевірте осьовий плаваючий компенсаційний хід, щоб врахувати максимальне теплове розширення ходового гвинта. Виберіть високо{1}}жорсткий чавунний основний матеріал, щоб запобігти-деформації вигину на великій відстані, яка є типовою для втулок із легкого алюмінієвого сплаву.
Питання: Як можна продовжити термін служби рукава у вологих умовах, викликаних бризками охолоджуючої рідини? A: Стандартна конфігурація включає структуру лабіринту + фторкаучукового композитного ущільнення. Регулярно поповнюйте мастило через мастильний ніпель і щоквартально розбирайте та очищайте зону ущільнення, щоб видалити накопичену металеву стружку та забруднення, запобігаючи потраплянню абразивних частинок на сполучні поверхні підшипників і спричиненню зносу.
З: Які відмінності в сценаріях застосування між втулками з алюмінієвого сплаву та чавунними втулками? A: Втулки з алюмінієвого сплаву підходять для невеликого, легкого, низько{0}}навантажуваного, чистого та точного обладнання; Чавунні втулки HT250 слід використовувати для важкого-різання, високо-ударного, довгого-ходу та високо-навантаженого обладнання з ЧПК, оскільки існує значна різниця в жорсткості та ефективності гасіння вібрації.
Питання: Що спричиняє часте ослаблення болтів фланця втулки? A: Забруднення на контрольній поверхні фланця, болти, які не затягнуті по діагоналі в три етапи, або надмірні змінні ударні навантаження на обладнання. Очистіть сполучні поверхні, повторно затягніть відповідно до три-специфікацій крутного моменту та використовуйте анти-шайби для додаткової фіксації в середовищах із сильними ударами.
З: Як вирішити проблему осьового злипання в плаваючому рукаві, що запобігає компенсації теплового розширення? A: Очистіть накопичене масло та металеву стружку з канавки компенсаційного зазору; перевірте, чи не спричиняє кінець вала ходового гвинта ексцентричне стиснення втулки; перекалібруйте коаксіальність гільз з обох сторін, щоб переконатися, що плаваюча канавка не піддається односторонній стискаючій силі.
Питання: Які особливі вимоги до вибору рукавів у медичному та напівпровідниковому обладнанні для чистих приміщень? A: Надавайте перевагу підкладкам із нержавіючої сталі 304 із внутрішньою-системою змащення, яка не має відкритих масляних отворів. Вузол має бути повністю герметичним, щоб запобігти міграції жиру, таким чином уникаючи забруднення заготовок і камер металевим сміттям або жиром. |
Список літератури
Загальні специфікації для конструкції та точного складання опорних втулок кулькових гвинтів. Мережа обслуговування стандартів машинобудування Китаю
Керівництво з компенсації термічної деформації та вибору еталонного опори для кулькових гвинтових систем подачі. Китайське товариство машинобудування
Керівництво з процесу кріогенної термічної обробки опорних гільз із чавуну/алюмінієвого сплаву для зняття напруги. Технологічна мережа ЧПУ
Ключові технічні моменти для ущільнення, захисту та продовження терміну служби опорних компонентів лінійного приводу. Промислова мережа управління
Технічна документація з перевірки точності внутрішнього отвору та аналізу несправностей опорних втулок кулькових гвинтів. Офіційна технічна документація Misumi
Зв'яжіться з нами
📧 Електронна пошта:lsjiesheng@gmail.com
🌐 Офіційний сайт:https://www.automation-js.com/