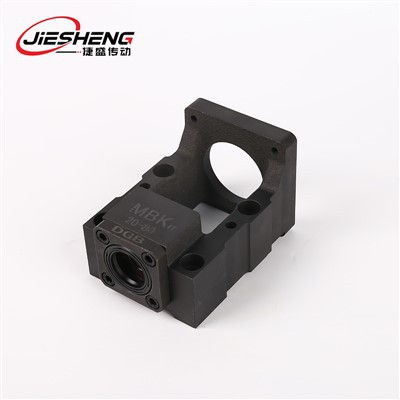
Наскільки повторювані кронштейни серводвигуна?
«Чи не перевищує допустиме відхилення позиціонування вашої сервосистеми, що спричиняє раптове зниження виходу продукту?»
«Після тривалої роботи кронштейни розхитаються, що ускладнює контроль дрейфу точності обладнання?»
Як інженер із 15-річним досвідом роботи в прецизійній автоматизації, основна проблема таких проблем часто вказує на бюстгальтер серводвигуна. «Після тривалої роботи ослаблення кронштейна викликає неконтрольоване відхилення точності обладнання?» Як інженер із 15-річним досвідом роботи в прецизійній автоматизації, основна причина таких проблем часто вказує на кронштейн серводвигуна. Хоча він є лише «сполучним компонентом» між двигуном і обладнанням, він безпосередньо визначає точність повторюваності сервосистеми, стабільність роботи та ефективність передачі навантаження. Порушення повторюваності в кронштейнах не тільки спричиняє помилки позиціонування, що перевищують 0,02 мм, але також може викликати ланцюгові реакції, такі як вібрація двигуна та зміщення вала. Один виробник компонентів електроніки зазнав утилізації серійного продукту через відхилення позиціонування на 0,03 мм у їх машині для розміщення, спричинене недостатньою повторюваністю кронштейнів, що призвело до прямих втрат, що перевищують 30 000 юанів. На практиці керуючикронштейн серводвигунаповторюваність вимагає комплексного рішення, зосередженого на «адаптації робочих умов, оптимізації конструкції та стандартах встановлення». Сьогодні ми розберемо основну логіку повторюваності кронштейна серводвигуна через 8-етапну структуру-від аналізу вимог до практичного впровадження, усунення поширених проблемних моментів, таких як «точність дрейфу, низька повторюваність і сприйнятливість до поломок».
Крок 1: практичний 7-етапний аналіз для контролю повторюваності монтажу серводвигуна
Визначте основні вимоги - Спочатку зрозумійте, «чого потрібно досягти і чому»
Вимоги до повторюваності для кріплень серводвигунів випливають із різних умов роботи в сервосистемах. Основні вимоги суттєво відрізняються в різних сценаріях; сліпий вибір призведе лише до передчасної нестабільності монтування:
- Основні вимоги до сценарію точного позиціонування:Над-висока повторюваність встановлення (відхилення повторного позиціонування менше або дорівнює ±0,003 мм) + низька швидкість деформації (менше або дорівнює 0,001 мм/100 Н), щоб запобігти впливу деформації кронштейна на співвісність--навантаження двигуна. Кронштейн серводвигуна пакувального обладнання для напівпровідників спочатку використовував стандартний кронштейн із алюмінієвого сплаву з повторюваним відхиленням позиціонування 0,012 мм, що спричиняло зміщення упаковки мікросхеми. Після переходу на-високоточний литий алюмінієвий кронштейн (повторне відхилення позиціонування Менше або дорівнює ±0,002 мм), відхилення упаковки було зменшено до 0,005 мм. Промисловий стандарт: відповідно до GB/T 1804-2000 "Загальні допуски - Допуски для лінійних і кутових розмірів не вказано", прецизійні-кронштейни сценарію мають відповідати допуску рівня f або вищому.
- Основні вимоги до-сценаріїв запуску/зупинки з високою частотою:Висока жорсткість (модуль пружності більше або дорівнює 70 ГПа) + стійкість до втоми, щоб запобігти кумулятивній деформації кронштейнів і зменшити повторюваність від високо-частотних ударів старт/стоп. Високошвидкісна-машина-і-розміщення (30 циклів запуску-зупинки/хв) спочатку використовувала тонкостінні-кронштейни зі сталевих пластин. Через місяць роботи відхилення повторюваності збільшилося з 0,008 мм до 0,015 мм.
- Основні вимоги для сценаріїв передачі великого{1}}навантаження:Висока повторюваність -підшипників (повторювана деформація Менше або дорівнює ±0,005 мм за номінального навантаження) + стійкість до ударів для запобігання повзучості конструкції під високими навантаженнями. Важкий -верстат з ЧПК зазнав повзучої конструкції після двох місяців роботи через опорну раму з недостатньою номінальною навантажувальною здатністю (менше 8 кН), що призвело до повторного позиціонування, що перевищує 0,02 мм. Після заміни на-несучу раму з литої сталі з високим навантаженням (номінальна вантажопідйомність 15 кН) термін служби подовжено до трьох років зі стабільною повторюваністю.
- Підтвердження основних вимог:Спочатку уточніть «потужність/вагу серводвигуна», «розмір і тип навантаження», «вимоги до точності позиціонування повторюваності» та «частоту запуску-зупинки та ударні навантаження». Потім встановіть цілі на основі «пріоритезації основних конфліктів»-пріоритет контролю деформації для точних сценаріїв, контролю жорсткості для високо-частотних сценаріїв і контролю-підшипників для важких-навантажень сценаріїв.

Крок 2: відповідність важливих технічних параметрів-Точність параметрів забезпечує повторюваність
Ступінь допуску, параметри жорсткості та точність монтажних отворів кріплення серводвигуна повинні точно відповідати двигуну та обладнанню. Три ключові параметри безпосередньо впливають на повторюваність:
- Відповідність ступеня допуску:Уникайте «недостатньої або надмірної точності». Сценарії точності (повторюваність менше або дорівнює ±0,01 мм): виберіть F- дужки допуску класу (відхилення розмірів менше або дорівнює ±0,015 мм) Загальні сценарії (повторюваність менше або дорівнює ±0,05 мм): виберіть M- дужки допуску (розміри відхилення Менше або дорівнює ±0,05 мм) Для сценаріїв великого-навантаження виберіть межі допуску класу H- (відхилення розмірів Менше або дорівнює ±0,03 мм).
- Адаптація параметра жорсткості:Запобігайте «кумулятивній деформації», забезпечивши жорсткість кронштейна на вигин, що перевищує або дорівнює 500 Н/мм, і жорсткість на кручення, що перевищує або дорівнює 100 Н·м/рад. Це гарантує максимальну деформацію менше або дорівнює 0,005 мм під вагою двигуна та навантаженням.
- Точна адаптація монтажного отвору:Допуск на позиціонування Менше або дорівнює ±0,01 мм, допуск на діаметр отвору H7, зазор для болтів Менше або дорівнює 0,01 мм, щоб запобігти повторним помилкам встановлення, спричиненим зазорами.
Крок 3: Оцініть вимоги до обробки поверхні-Деталі Визначте повторюваність і стабільність
Багато хто не звертає уваги на обробку поверхні кронштейнів, але це безпосередньо впливає на посадку, стійкість до тертя та, зрештою, повторюваність. Точний контроль важливий на основі сценаріїв застосування:
- Показники обробки основної поверхні:Шорсткість Ra монтажних поверхонь, виміряна за допомогою тестера шорсткості, має бути менше або дорівнювати 0,02 мкм (точні програми), менше або дорівнювати 0,05 мкм (стандартні програми), менше або дорівнювати 0,1 мкм (важкі -застосування). Недостатня обробка поверхні призводить до нещільного кріплення та збільшення відхилень при повторному монтажі.
- Зв’язок між обробкою та повторюваністю:Сценарії високої точності вимагають скоординованих "допусків-високої точності + високої якості поверхні". Якщо кронштейн досягає допусків класу f-, але сполучається поверхня Ra=0.06мкм, повторюване відхилення при встановленні становитиме ±0,005 мм, не відповідаючи вимогам до обладнання. Покращення обробки поверхні зменшує відхилення в межах ±0,002 мм.
- Некритичні програми:Важке -навантаження або запилене середовище вимагає меншої шорсткості поверхні (достатньо Ra менше або дорівнює 0,1 мкм). Надмірна гонитва за високою шорсткістю збільшує витрати.
Крок 4. Перевірте встановлення та сумісність - Правильне встановлення забезпечує стабільність повторюваності
70% відмов повторюваності кронштейна серводвигуна пов’язані з «неправильним встановленням або недостатньою сумісністю». Подвійний-контроль потрібен для методів встановлення та відповідності компонентів:
- Сумісність з двигунами та обладнанням:Монтажні поверхні повинні повністю контактувати з фланцями двигуна або корпусами обладнання з покриттям більше або рівним 95%, щоб запобігти нерівномірному розподілу напруги від точкового контакту.
- Адаптація методу встановлення:
- Точні програми:Використовуйте (прецизійні H6, болти класу 8.8), щоб забезпечити повторювані унікальні монтажні позиції з відхиленням менше або рівним ±0,003 мм. Для високо-частотних застосувань використовуйте «стопорні шайби + установка попереднього натягу» з моментом затягування відповідно до специфікації болта (болти M8: 12-15 Н·м), щоб запобігти ослабленню від вібрації. Для застосування з великими навантаженнями використовуйте «зварювання + посилення болтами», щоб підвищити стабільність конструкції.
- Сумісність із системами валів:Після встановлення кронштейна співвісність між валом двигуна та валом навантаження має бути менше або дорівнювати 0,005 мм. Відхилення створюватиме додатковий крутний момент, спричиняючи кумулятивну деформацію брекета та знижуючи повторюваність. Одна виробнича лінія зазнала порушення повторюваності через один місяць роботи через відхилення коаксіальності 0,012 мм; нормальна робота відновилася після регулювання співвісності.
Крок 5: Адаптація до умов навколишнього середовища-Різні середовища вимагають різних рішень керування
В одній береговій системі автоматизації використовувалися стандартні кронштейни з вуглецевої сталі, які піддалися корозії та послабилися протягом 3 місяців, спричинивши відхилення повторюваності на 0,02 мм. Після переходу на кронштейни з нержавіючої сталі 316L корозія не спостерігалася протягом 1 року, відхилення стабілізувалося нижче 0,005 мм.
- У середовищах із високою-вібрацією вибирайте кронштейни з ковкого чавуну з чудовими властивостями поглинання вібрації та встановлюйте гумові вібраційні прокладки, щоб зменшити вплив на кронштейни. Один серво-кронштейн для штампувального обладнання вимагав щомісячного калібрування повторюваності через вплив вібрації; після додавання демпферних накладок калібрування потрібне лише кожні три місяці, коли відхилення зменшуються на 60%.

Крок 6: Перевірка якості та сертифікація-Продукція, що відповідає вимогам, забезпечує повторюваність
Нестандартні кріплення серводвигуна часто спричиняють порушення повторюваності. Кваліфіковані продукти повинні бути обрані шляхом перевірки якості та сертифікації:
- Основні звіти про перевірку якості:Відомі виробники повинні надати «Звіти про випробування на точність розмірів» (допуски, точність позиціонування), «Звіти про характеристики матеріалу» (міцність, жорсткість) і «Звіти про випробування на повторюваність» (відхилення після багаторазових установок, довго-термінове робоче відхилення). Один клієнт придбав кронштейни без звітів про випробування на повторюваність, що призвело до фактичного повторного відхилення позиціонування 0,015 мм (заявлене як 0,003 мм) і неточності обладнання. Проблему було вирішено після заміни їх продуктами з відповідними звітами.
- Галузеві стандарти та сертифікати:Внутрішні товари мають відповідати GB/T 1804-2000 «Загальні допуски» та GB/T 699-2015 «Високоякісна вуглецева конструкційна сталь-». Експортна продукція потребує ISO 8062 (стандарти толерантності) та ASTM A36 (стандарти матеріалів). Кронштейни для вибухозахищених застосувань повинні відповідати сертифікату вибухозахищеності Ex d IIB T4 Ga.
- Перевірка серійного відбору зразків: для оптових закупівель проводите відбір проб із частотою 5%-10%, зосереджуючись на точності розмірів, обробці поверхні та відхиленні повторюваності. Відхилити всю партію, якщо один із критеріїв не відповідає. Одна фабрика електроніки придбала 300 точних кронштейнів; вибірка виявила перевищення стандартів позиційного відхилення на 8%, що дозволило своєчасно повернути, щоб запобігти проблемам якості всієї партії.
Крок 7: Обмірковування вартості-Точне інвестування без марних витрат
Вартістькронштейн серводвигунаs охоплює закупівлю, установку, калібрування та технічне обслуговування. Збалансування повторюваності та вартості вимагає двох ефективних стратегій оптимізації:
- Вибирайте на основі фактичних потреб, уникаючи надмірної гонитви за «високо-компонентами». Для стандартних застосувань оберіть кронштейни з алюмінієвого сплаву з допуском M- (ціна за одиницю: ¥150–400), які повністю відповідають вимогам. Для точних застосувань оберіть кронштейни з вуглецевого волокна класу F-допуску (ціна за одиницю: ¥800–2000). Один із прикладів обладнання для харчової промисловості придбав кронштейни з вуглецевого волокна класу F- для своєї сервосистеми, що призвело до додаткових ¥1600 за одиницю-тоді як кронштейни з алюмінієвого сплаву з допуском класу M-достатньо для вимог повторюваності.
Висновок:Повторюваність кріплень серводвигунів - «Точне узгодження є ключовим, контроль деталей визначає результат»
Управління повторюваністю кріплення серводвигуна полягає не просто у «виборі вищої точності». Для цього потрібне багатовимірне рішення, що включає «відповідність вимогам + сумісність матеріалів + точні параметри + стандартизоване встановлення». Основна логіка полягає в "забезпеченні довгострокової- стабільної повторюваної точності позиціонування сервосистеми через структурну стабільність і повторюваність встановлення кріплення".
Більшість користувачів потрапляють у пастку, «зосереджуючись виключно на ступенях допуску, нехтуючи адаптацією до навколишнього середовища та стандартами встановлення», що призводить до швидкого погіршення повторюваності кронштейнів і дрейфу точності обладнання. Крім того, вони сліпо прагнуть до «високоточних і першокласних матеріалів», зазнаючи непотрібних витрат. Насправді дотримання цього процесу-Визначити основні вимоги → Вибрати відповідну структуру матеріалу → Відповідати критичним параметрам → Забезпечити сумісність встановлення → Адаптувати до робочого середовища-забезпечує оптимальну інтеграцію в кронштейн-сервосистеми за розумною ціною. Такий підхід гарантує стабільну повторювану точність позиціонування, продовжуючи термін служби обладнання.
Зв'яжіться з нами
📞 Телефон:+86-8613116375959
📧 Електронна пошта:741097243@qq.com
🌐 Офіційний сайт:https://www.automation-js.com/