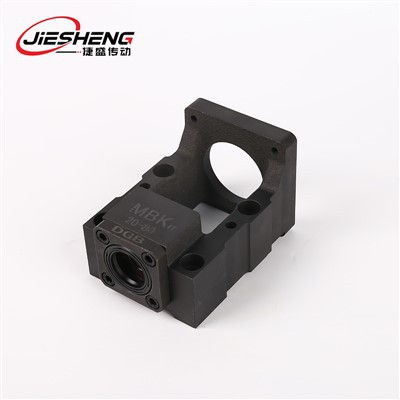
Як підвищити точність руху корпусів гайки?
У сферах механічної трансмісії та точного складання багато хто дотримується неправильних уявлень про «підвищення точності рухукорпус гайкиДеякі вважають, що «поки точність розмірів забезпечується під час обробки, точність руху природно відповідатиме стандартам», не звертаючи уваги на вплив монтажних зазорів і умов змащування на точність руху. Інші надмірно прагнуть до точності обробки (наприклад, дотримання допусків на рівні IT5 або вище), збільшуючи витрати без значного приросту продуктивності. Треті нехтують обслуговуванням під час роботи, що призвело до швидкого погіршення первісної сумісної точності руху через знос і деформацію. Насправді точність руху корпусів гайки (така як радіальне биття, осьовий зазор і стабільність посадки) є сукупним результатом усього процесу «механічної обробки - обслуговування». Це вимагає багатовимірної оптимізації від вибору матеріалу, обробки процеси, контроль складання та експлуатаційне технічне обслуговування, пристосовані до вимог до точності конкретних сценаріїв застосування (наприклад, прецизійні верстати, автоматизоване обладнання) якщо будь-яка ланка в цьому ланцюжку є слабкою, то навіть найвища точність обробки значно погіршить точність кінцевого руху. Сьогодні ми почнемо з вивчення факторів, що впливають на точність, а потім розберемо основні методи покращеннякорпус гайкиточність руху та ключові моменти для повного-контролю процесу, допомагаючи вам систематично вирішувати проблеми точності.

По-перше, пояснення: основні показники та фактори, що впливають на точність руху корпусу гайки
Покращуватикорпус гайки точність руху, чітко визначте, «що таке показники точності» і «які фактори впливають на точність», щоб уникнути сліпої оптимізації. Взаємозв’язок між основними показниками та факторами впливу є основою для розробки стратегій оптимізації.
1. Три основні показники точності руху корпусу гайки
Точність ходу корпусів гайок проявляється в першу чергу в стабільності відносного руху з валами і сполученими деталями. Основні показники включають:
Радіальне биття:Радіальне відхилення зовнішнього кола або торця, коли корпус гайки обертається навколо вала. Зазвичай має бути менше або дорівнювати 0,01-0,03 мм (для точних застосувань). Перевищення цього допуску викликає вібрацію та підвищений шум у сполучених компонентах. Наприклад, корпус гайки верстата з радіальним биттям 0,05 мм викликав коливання зазору в зачепленні шестерні, що призвело до відхилень точності обробки.
Осьовий люфт:Відхилення зворотно-поступального переміщення вздовж осьового напрямку, зазвичай необхідне Менше або дорівнює 0,005-0,01 мм (високоточна передача). Надмірний люфт спричиняє помилки позиціонування. Наприклад, осьовий люфт 0,02 мм в автоматизованому маніпуляторікорпус гайкизнижує точність позиціонування з ±0,01 мм до ±0,03 мм.
Кліренс стабільність:Зміна зазору між корпусом гайки та такими компонентами, як вали або прокладки під час руху.
Вимоги:Менше або дорівнює 0,003 мм (довго-користування). Нестабільний зазор викликає коливання опору руху.
2. Чотири ключові фактори, що впливають на точність руху корпусу гайки
Від виробництва до експлуатації кілька етапів впливають на точність руху. Основні фактори можна розділити на чотири типи:
Надмірна округлість отвору (наприклад, 0,008 мм) спричиняє нерівномірний зазор із валом, збільшуючи радіальне биття під час руху. Надмірна перпендикулярність торця-до-отвору (наприклад, 0,01 мм/м) викликає осьовий люфт. Наприклад, aкорпус гайкиз відхиленням перпендикулярності 0,015 мм/м демонструє осьовий люфт 0,02 мм після складання;
Процес складання:Калібрування коаксіальності під час складання, момент затягування болтів і вибір прокладки безпосередньо впливають на точність руху.
Недостатнє змащення прискорює знос, збільшуючи кліренс. Наприклад, зазор у корпусі гайки, який не змащували регулярно, збільшився з 0,005 мм до 0,012 мм після 6 місяців використання. Попадання пилу з навколишнього середовища спричиняє локальне зношування, викликаючи надмірне радіальне биття.
По-друге, етап складання: точний контроль посадок і позиціонування для досягнення точності обробки.
Після досягнення точності обробки, контроль складання безпосередньо визначає остаточну точність руху корпусу гайки. Це вимагає калібрування коаксіальності, контролю затягування та адаптації прокладок для забезпечення стабільної посадки між корпусом, валом та обладнанням.
1. Калібрування коаксіальності: запобігання втраті точності через "ексцентричну збірку"
Співвісність між вкорпус гайки, вал і основа обладнання мають вирішальне значення для точності руху. Професійні інструменти повинні відкалібрувати це, щоб забезпечити відхилення менше або дорівнює 0,005-0,01 мм/м:
Калібрування співвісності вала-до-корпуса:Закріпіть вал на прецизійному пристосуванні. Встановіть циферблатний індикатор на вал, вирівнявши його циферблат з отвором корпусу гайки. Відхилення має бути менше або дорівнювати 0,01 мм/м. Якщо виходить за межі допуску, відрегулюйте положення корпусу за допомогою точних прокладок (товщина 0,005 мм) під основою, доки не буде досягнуто відповідності.
2. Контроль крутного моменту для болтів: запобігайте деформації корпусу, що спричиняє нерівномірний зазор.
Послідовність затягування:Використовуйте «діагональний симетричний» метод затягування (наприклад, для корпусу з чотирма-болтами: вгорі-ліворуч → унизу-праворуч → угорі-праворуч → унизу-ліворуч). Застосовуйте 50% від номінального крутного моменту за цикл затягування, повторюючи 2-3 рази, щоб поступово досягти номінального крутного моменту. Це запобігає концентрації напруги від одноразового затягування.
Перевірка моменту затягування: після затягування довільно перевірте моменти затягування болтів за допомогою динамометричного ключа (частота перевірок більше або дорівнює 30%). Відхилення крутного моменту має бути менше або дорівнювати ±5%. Якщо крутний момент болта відхиляється на 10% (наприклад, номінальний 20 Н·м, виміряний 18 Н·м), затягніть його до номінального значення.
По-третє, використання та технічне обслуговування: пом’якшення погіршення точності та подовження високо-терміну служби точності
Контроль зносу та ремонт: швидке втручання для запобігання погіршенню точності
Регулярно перевіряйте знос корпусу гайки. Негайно усуньте надмірний знос, щоб запобігти подальшому погіршенню точності:
Регулярна перевірка:Щомісячні перевірки радіального биття та осьового люфта за допомогою циферблатного індикатора.
Методи ремонту:Minor wear (e.g., clearance increase ≤0.003mm) can be corrected by grinding the bore (using diamond grinding compound to restore IT6 precision). Severe wear (e.g., radial runout >0,03 мм) вимагає заміни корпусу, щоб запобігти погіршенню загальної точності обладнання. Акорпус гайкина автоматизованій роботізованій руці було відновлено шляхом шліфування, зменшивши зазор з 0,01 мм до 0,006 мм і досягнувши стандартів точності руху.

Резюме
Підвищення точності руху корпусу гайки залежить від контролю ключових моментів протягом усього життєвого циклу «виробництво - збірка - експлуатація/технічне обслуговування»:
- Виробництво:Створіть точні основи шляхом вибору матеріалів і оптимізації процесу.
- Збірка:Розкрийте потенціал точності за допомогою калібрування концентричності та контролю крутного моменту.
- Експлуатація/технічне обслуговування:Підтримуйте точну стабільність за допомогою змащення, моніторингу та захисту навколишнього середовища. Уникайте надмірної-оптимізації будь-якого окремого етапу, нехтуючи іншими. Розробляйте збалансовані ефективні стратегії оптимізації, адаптовані до фактичних вимог до точності застосування та умов експлуатації. Це забезпечує довгострокову-високо{5}}якісну точність руху длякорпус гайкиs, забезпечуючи надійну гарантію загальної продуктивності обладнання.
Зв'яжіться з нами
📞 Телефон:+86-8613116375959
📧 Електронна пошта:741097243@qq.com
🌐 Офіційний сайт:https://www.automation-js.com/